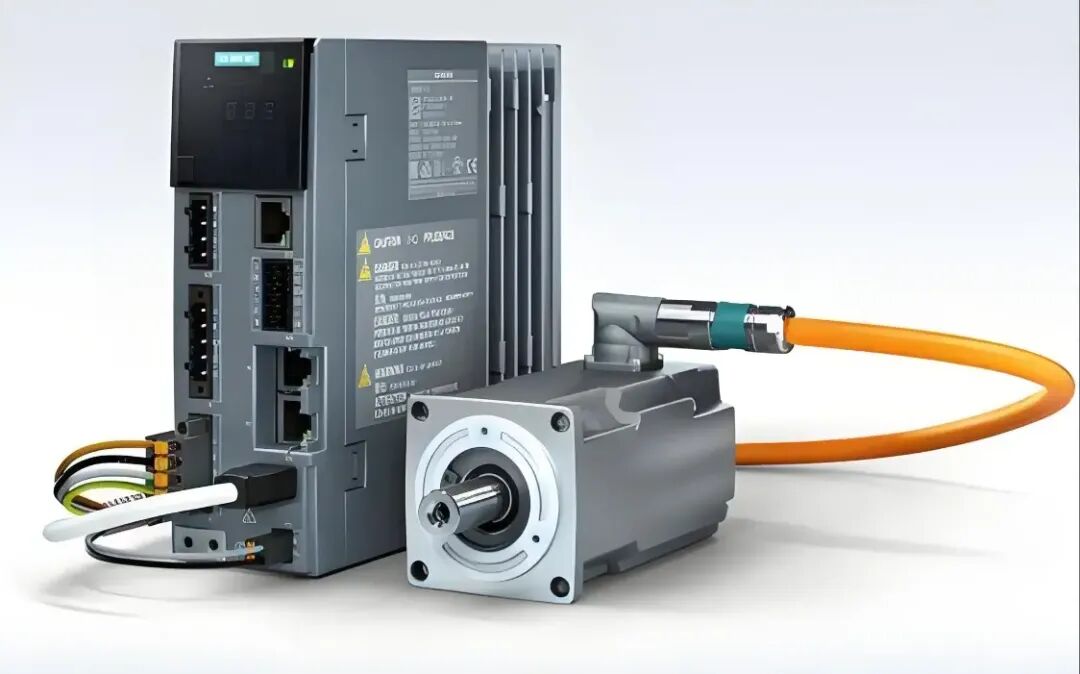
工业伺服驱动器作为自动化生产线、机械手、精密机床的核心动力控制单元,长期处于高频启停、负载波动、冷热交替的严苛工况。区别于普通工控设备,伺服驱动器的MOS管、IGBT、整流桥等功率器件,持续承受大电流冲击与温度循环变化。
很多设备厂商遇到共性问题:新机调试一切正常,但批量使用半年至一年后,频繁出现动力卡顿、间歇性停机、报错重启、功率输出异常等故障。排查后发现,多数并非器件损坏,而是功率器件焊点疲劳开裂、微虚焊导致的隐性失效。本文结合量产实操经验,详解工业伺服驱动器PCBA加工中,功率器件焊接疲劳的全套预防要点。
焊接疲劳是伺服驱动器最典型的工艺类通病,主要由双重应力叠加导致。首先是热应力,设备高频工作时功率器件快速升温、停机后快速降温,焊点长期反复热胀冷缩,不断产生微小形变,逐步形成焊点裂纹。
其次是机械应力,功率器件体积大、自重高,设备运行的轻微震动、整机共振会持续拉扯焊点。普通标准焊接工艺焊点韧性不足、结构单薄,长期工况下极易出现脱焊、虚焊,成为设备长期运行的最大隐患。
预防焊接疲劳,要从印刷与焊盘设计源头优化。常规通用钢网开窗狭小、上锡量不足,焊点单薄脆弱,无法适配伺服功率器件的应力需求。
在PCBA定制加工中,我们针对IGBT、功率MOS、整流桥等大功率器件,采用加宽加固焊盘设计,增大焊接接触面积与受力面积。同时定制加厚钢网,对功率引脚、大电流焊盘做差异化开窗,提升上锡量,打造饱满厚实的焊点结构,大幅提升焊点机械强度和抗形变能力,从硬件结构上抵御热应力与机械应力。
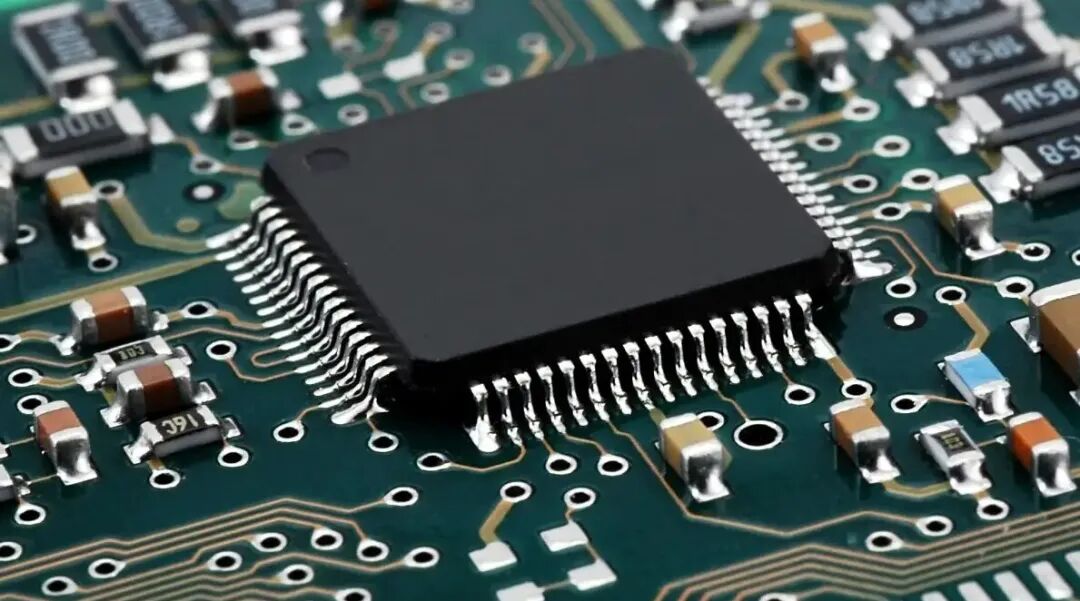
伺服功率板器件热容差异大,通用回流炉温曲线容易出现冷焊、虚焊、空洞率偏高问题,导致焊点质地酥脆、抗疲劳性能极差。
针对伺服驱动器PCBA,我们摒弃通用量产曲线,调试功率板专属回流曲线。通过平缓预热、充分恒温、可控降温的工艺逻辑,让锡膏充分活化润湿,减少焊点晶格缺陷,降低空洞率。最终成型的焊点致密均匀、韧性更强,可有效抵抗长期冷热循环冲击,延缓焊点老化疲劳速度。
仅靠优化焊接工艺,无法彻底解决工业现场震动带来的疲劳损伤,针对性加固工艺必不可少。
对于大体积功率器件、接线端子、高频震动区域,我们采用定点底部填充、局部点胶加固工艺。固化后的胶体可分担焊点受力,缓冲机械震动与热形变拉扯,避免焊点长期应力集中开裂。该工艺仅针对关键点位加固,不影响器件散热和后期维修,完美适配工业设备长期无人值守运行工况。
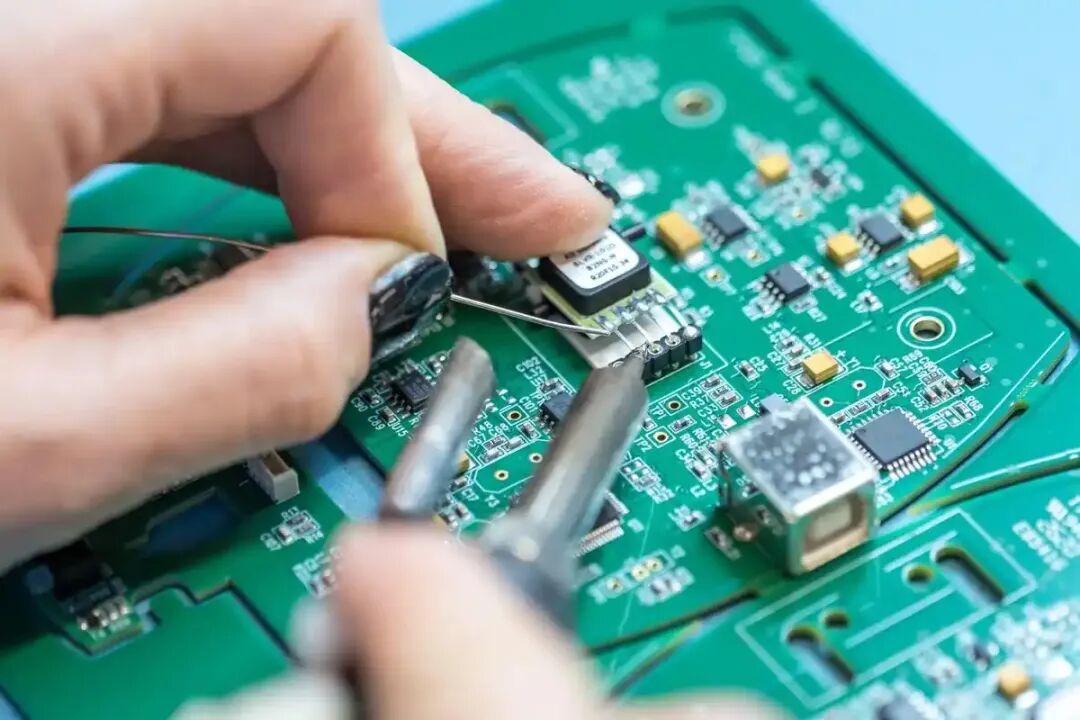
焊接微裂纹、内部空洞等隐性缺陷,肉眼和常规检测无法识别。我们通过SPI锡膏检测、高精度AOI视觉检测、X-Ray内部探伤,全方位排查功率引脚焊接隐患,杜绝虚焊、空洞、偏位等问题。
同时每批次板子均经过长时间通电老化、高低温循环测试,模拟真实工业工况,提前筛除焊接疲劳隐患,保障批量产品品质一致性。
四川英特丽专注工业伺服驱动板、功率电控板ODM定制与PCBA批量加工,深耕功率器件抗疲劳工艺优化,为自动化设备企业提供高稳定、高耐用的量产解决方案。
有伺服驱动器、工业功率板定制代工、工艺优化需求,欢迎咨询对接!