车规级PCBA是新能源汽车、专用车、电控系统的核心硬件载体,相较于普通工控板,对焊接良率、缺陷可控性、批次一致性有着严苛的零逃逸要求。AOI光学检测作为SMT产线核心质控关卡,绝非统一参数通用扫描即可达标。
很多工厂车规产品售后频发的虚焊、微短路、器件偏移、极性反装等问题,根源并非生产工艺缺陷,而是AOI检测点位设置粗放、重点区域灵敏度不足、高危器件漏检。结合车规SMT量产经验,本文分享车规级PCBA专属AOI重点点位设置与落地实操经验。
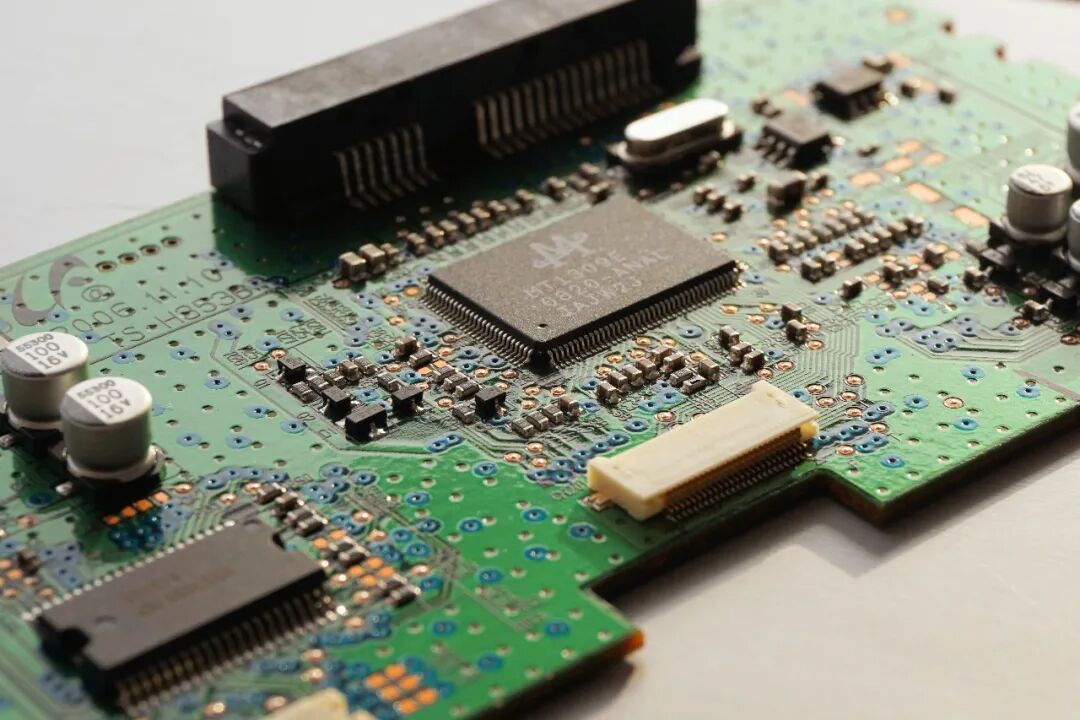
车规级AOI核心准则是分级检测、重点加码、零高危逃逸。不能全盘统一灵敏度,需根据器件功能、功率等级、位置风险划分检测权重,对功率器件、精密信号器件、极性器件做定点强化检测,兼顾检测准确率与生产效率。
VCU、BMS、电机控制器等车规板上的MOS管、IGBT、整流桥、大电流接插件,是整车动力核心,也是故障高发点位。此类器件自重较大、发热集中,焊接瑕疵极易在车载工况下疲劳失效。
AOI设置需单独开启功率器件高灵敏度模式,重点检测引脚少锡、虚焊、引脚抬起、焊盘褶皱、轻微偏移等隐性缺陷。针对多引脚功率芯片,缩小判定阈值,杜绝临界不良放行。同时联动SPI锡膏数据,对锡膏厚度异常、空洞超标的功率点位重点复核,从源头规避后期热失效风险。
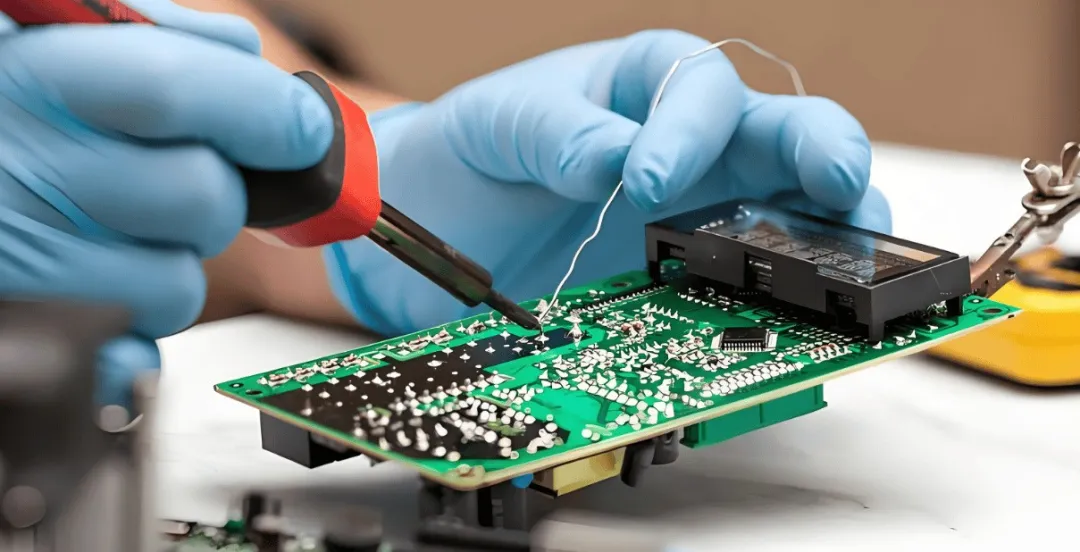
车规PCBA的运放芯片、采样电阻、晶振、CAN通讯器件,直接决定整车采样精度与信号稳定性。0201、01005超微型器件,极易出现立碑、微偏、连锡、虚焊等细微不良,普通AOI参数极易漏检。
针对精密信号区域,需单独划定高精度检测区块,提升角度识别、亮度识别精度,严控器件歪斜、偏移、少锡等细微缺陷。尤其差分通讯线路、采样回路器件,杜绝因微小焊接偏差导致的信号漂移、通讯抖动、采样失准问题,保障电控系统数据精准。
二极管、钽电容、电感、集成芯片等极性器件,一旦反装,会直接导致整机不通电、烧板、功能失效,属于车规产品致命不良。
AOI量产设置中,需对所有极性器件锁定极性识别模板,强化方向特征比对,杜绝模板误判、光线干扰导致的漏检。针对批次生产中易出错的同外形、不同参数极性器件,单独增加特征校验,彻底规避极性错装、反装批量事故。
车规PCB多为多层精密板材,MARK基准点、板边定位孔、固定孔位极易被忽视。基准点位识别不准,会导致整板检测偏移,出现批量误检、漏检。
量产前需校准MARK点识别参数,清理板边无效检测区域,屏蔽机械压痕、阻焊偏差带来的误报。同时建立首件标定机制,每批次首件完成点位、参数、灵敏度校准,确保全程检测标准统一,保障批次检测一致性。
四川英特丽严格执行车规级SMT生产标准,依托分级AOI检测、全流程工艺固化、严苛老化测试,为新能源汽车、专用车电控企业提供高一致性、高可靠性的PCBA批量代工与ODM定制服务。
需要车规级PCBA加工、工艺评估与批量量产对接,欢迎咨询!