工程机械、农机、矿用设备等非道路车辆电动化,电机控制器要输出几十上百安培的大电流驱动电机。这些大电流全部从 PCB 功率回路流过,如果载流能力设计不足,铜箔发热、温升超标、甚至烧板,是这类产品最常见的失效模式之一。
功率回路的载流能力设计,不是"走线加宽一点"这么简单,它涉及铜箔宽度/厚度、过孔、散热、回路布局的综合权衡。下面从 ODM 工程角度,梳理功率回路 PCB 载流能力设计的关键点。
大电流走线的发热,来自导体的电阻损耗(I²R)。电流越大,铜箔越窄越薄,电阻越大、发热越集中。载流能力设计的本质,是保证在最大持续电流下,铜箔温升仍在材料和器件允许范围内,不能只看瞬时能过多少电流。
非道路车辆工况特殊:电机峰值电流可能是额定电流的 2~3 倍,爬坡、重载时持续大电流,环境还可能高温(机舱、夏季户外)。所以功率回路要按"最恶劣持续工况"设计,而不是按平均值。常见的设计目标是把铜箔温升控制在 10~30°C 以内(按可靠性要求),确保长期稳定。
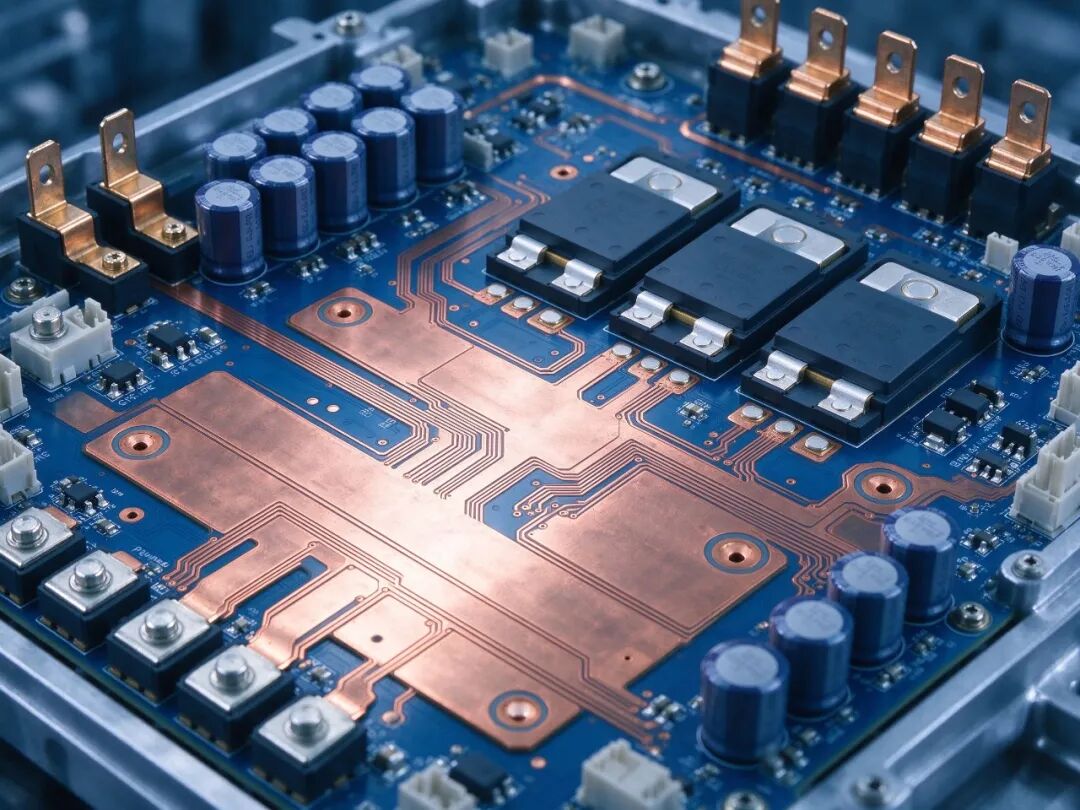
载流能力的基础是铜箔的截面积,核心是"走线宽度 + 铜箔厚度"两个参数。
铜箔厚度:功率回路常用 2oz、3oz 甚至更厚的铜箔(对应更厚的铜层),大电流关键回路直接上厚铜,比单纯加宽走线更有效。普通 1oz 铜在几十安培下几乎无法承受。
走线宽度:按 IPC-2221 或类似标准查载流能力曲线,根据电流、允许温升、铜厚算出最小线宽;实际再留余量。大电流走线尽量短而直、减少转角,转角处圆弧过渡,避免电流密度集中。
过孔:功率回路跨层时,过孔的载流能力常被忽视。单个过孔载流有限,要大电流跨层就并联多孔(过孔阵列),并按过孔镀层厚度和数量核算总载流,防止过孔成为瓶颈烧断。
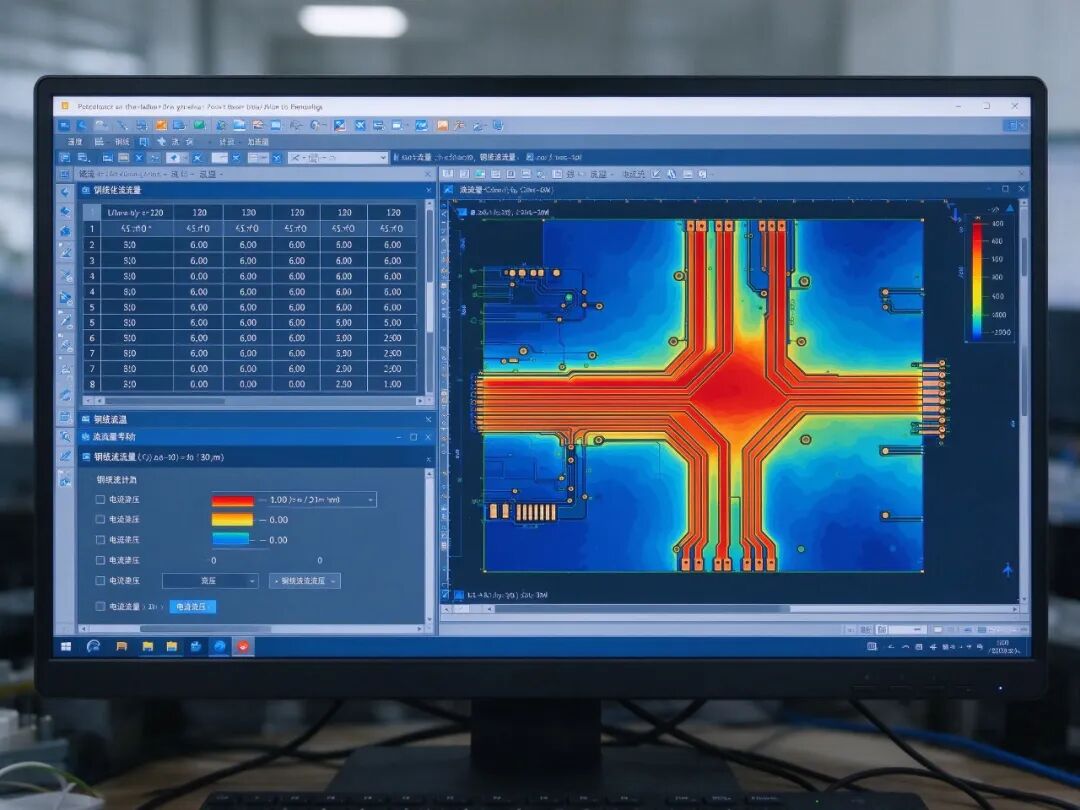
除了走线,大面积铺铜和散热设计决定了功率回路能不能"扛得住"。
铺铜:功率焊盘、模块下方大面积铺铜,既降电阻又利于散热;铺铜要考虑阻焊开窗,裸露铜面利于散热和后续补焊,但要防止与相邻焊盘桥连。
散热:大电流回路的发热要靠整块板导走。功率器件下方设计导热焊盘、散热过孔(过孔灌铜/塞孔增强导热),把热量导向另一面的铜面或散热片;功率区周围避免积热,热源均匀分布。最好做热仿真或热成像验证,确认最高温升点达标。
回路对称:正负极或三相回路尽量对称布局、电流均衡,避免单侧过流过热。
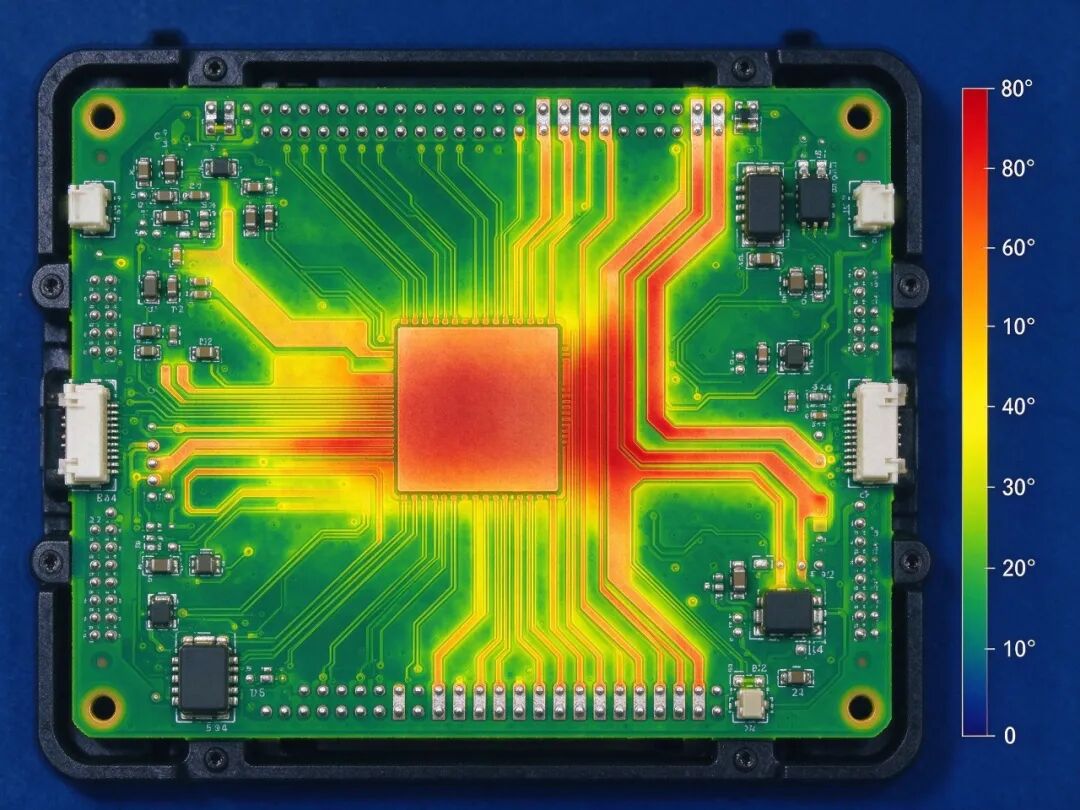
功率回路的载流能力,最终要靠端子、连接器和实测来兜底。
功率端子/连接器:母排、功率端子的额定电流要与走线匹配,压接或焊接部位要可靠,接触电阻大是发热和烧毁的常见隐患;端子处铜箔加宽加强,避免端子与走线连接处过窄。
实测验证:设计不能只停在纸上。转产前要做大电流温升实测——按最大持续电流通电,用热电偶或红外热像测走线、过孔、端子温升,确认在允许范围内;必要时加风冷或导热措施再验证。温升实测是功率回路载流设计是否过关的最终判据。
非道路车辆电机控制器的功率回路载流能力,核心是"按最恶劣持续工况算、走线铜厚过孔一起扛、铺铜散热协同、端子实测兜底"。大电流板最怕按平均值设计、只算瞬时、忽视过孔和端子。ODM 选型时,重点看合作方有没有大电流功率板的 Layout 经验、热仿真能力和大电流温升实测手段——载流设计做不对,烧板是迟早的事。