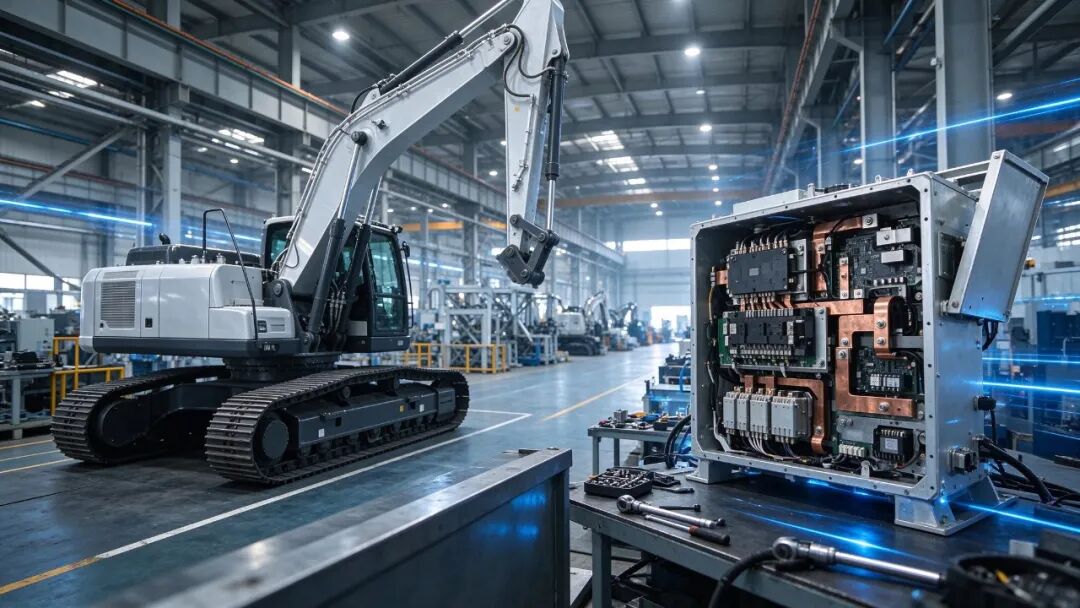
工程机械、农机、矿用车油改电,电机控制器里的核心功率器件基本都绕不开大功率 IGBT 模块。它承载整机的驱动电流,一旦焊点出问题,轻则温升偏高、效率下降,重则模块脱焊、整机停机,甚至烧毁控制器。
IGBT 的焊接不能照搬普通 SMT 的做法。它体积大、底部是整片散热焊盘、热容量高、还带功率端子和机械固定结构,从钢网开孔到回流曲线、从空洞控制到焊后检测,每个环节都有专门的管控点。下面按工序梳理实操要点。
先把难点说清楚,后面的管控措施才有依据。
大面积散热焊盘:模块底部整片金属焊盘既导热又载流,焊膏铺布不均或排气不畅,就会在焊盘中间留下大面积空洞,热阻上升、局部热点集中,长期运行后成为热疲劳开裂的起点。热容量大、吸热快:模块本体厚重,升温比周边小元件慢得多,套用普通板曲线最容易出现"板上温度够了、模块底下还没熔透"的冷焊。端子与定位结构:功率端子粗、模块有定位孔和螺栓固定位,贴装偏移、端子倾斜都会导致焊点受力不均,运行中振动加剧开裂。
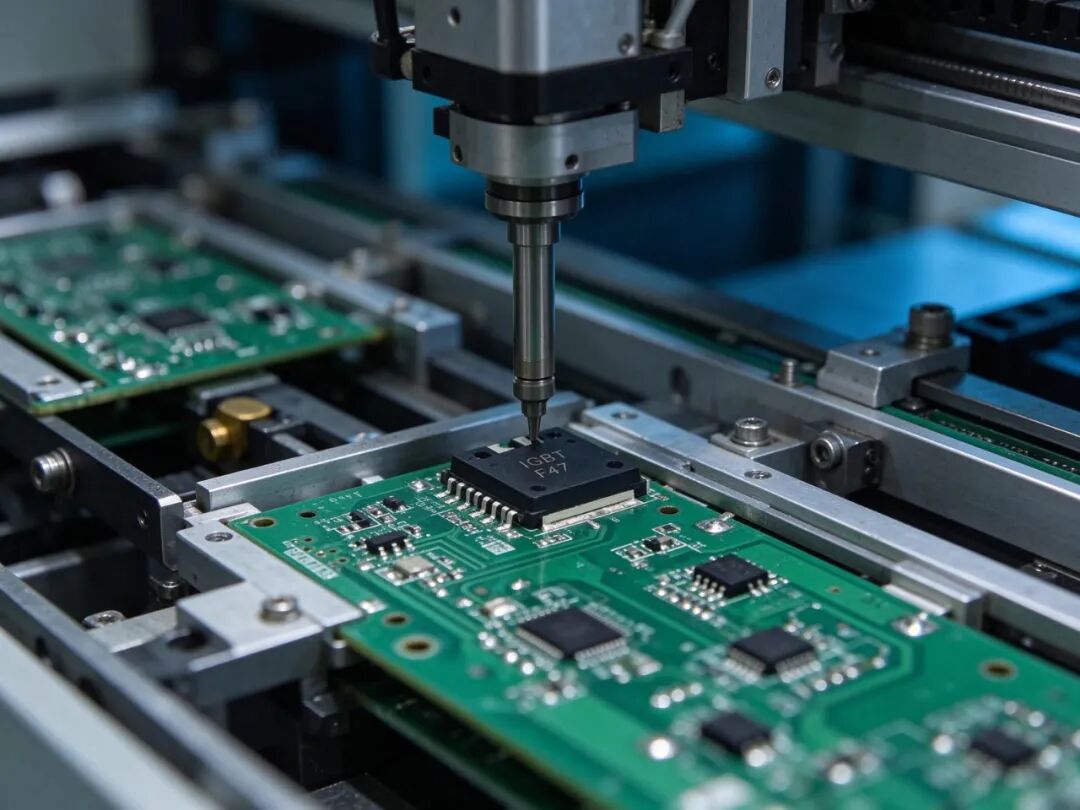
焊接质量的一大半在前段就定了。
钢网开孔:底部散热焊盘不建议整面大开孔,焊膏量过大会把挥发的助焊剂气体封在里面排不出去,空洞率反而更高。常用做法是网格状或分块开孔,按比例控制焊膏覆盖面积,同时留出排气通道;开孔面积比和钢网厚度要与模块规格、空洞率要求一起核定。焊膏管理:大功率器件优先选抗空洞性能好、残留易清洁的焊膏,注意回温、搅拌和使用时限,锡膏状态不稳定会让印刷一致性变差。贴装精度:靠 PCB 光学标记与模块定位孔双重对位,贴装压力适中,避免压塌锡膏或压伤模块;带功率端子的模块要单独确认端子与焊盘的对齐,防止倾斜。
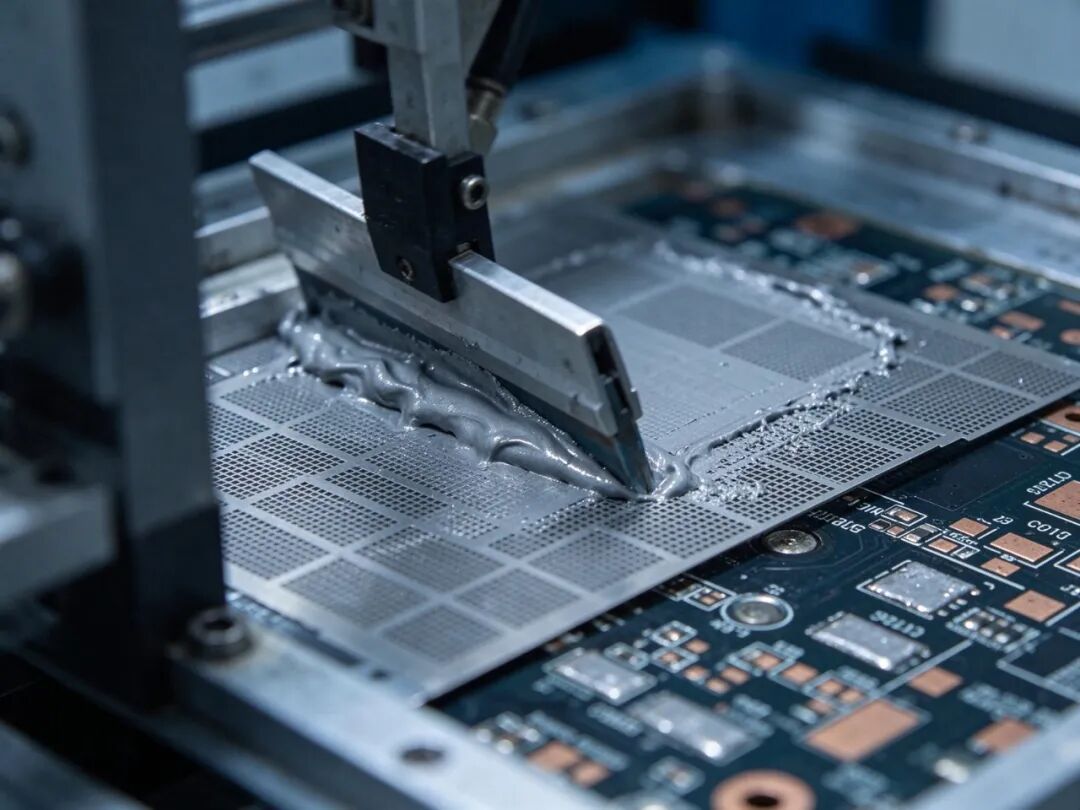
IGBT 的回流曲线必须单独立项调试,不能沿用普通板模板。
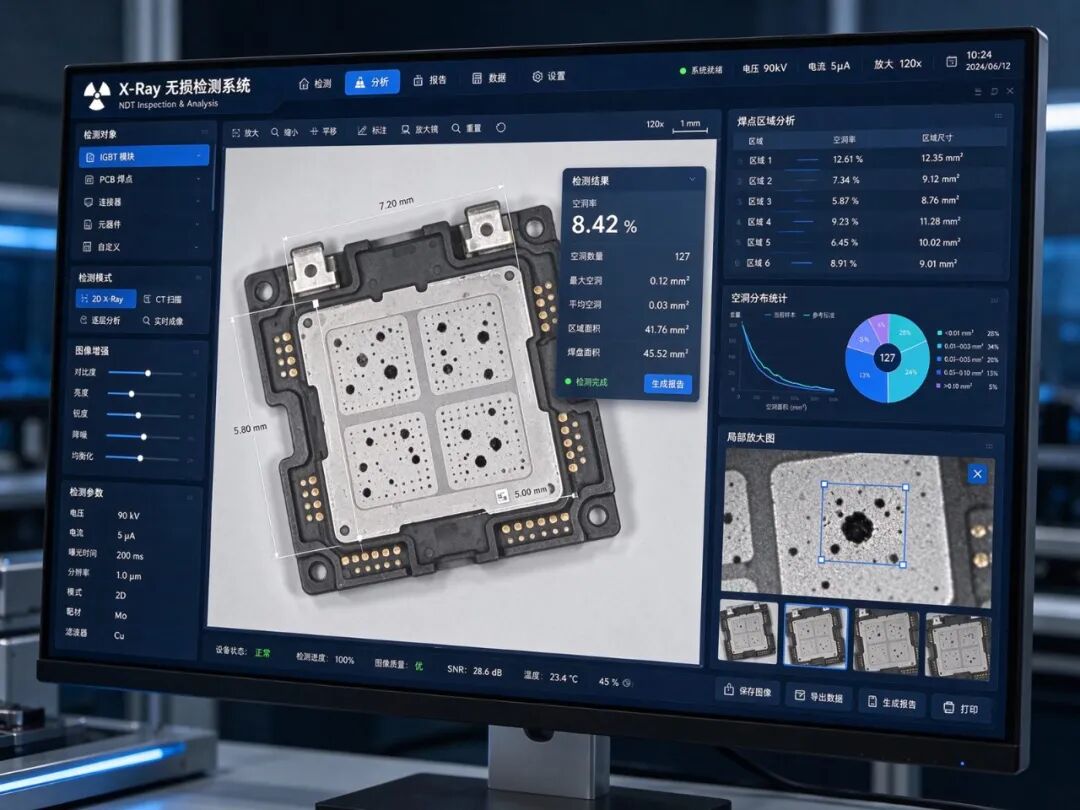
预热与均热充分:延长预热和保温时间,让模块整体温度跟上周边板材,缩小大器件与小元件之间的温差;升温斜率放缓,避免板材受热翘曲和锡膏飞溅。峰值与液相时间:峰值温度和液相时间要保证大面积焊盘完全润湿,同时不超出模块允许的耐温上限,两者之间取交集。冷却控制:缓慢均匀冷却,急冷会在焊点内部留下应力,成为后续热疲劳的隐患。空洞率指标:把散热焊盘的空洞率作为工艺验收指标,要求控制在 10% 以内,高可靠场景进一步收紧到 5% 以内,每批用 X-Ray 抽检确认,超标的批次要回溯开孔和曲线。
焊完不等于做完,后段管控决定问题能不能被拦住。
检测手段要分层:AOI 看得到引脚和侧面,看不到底部焊盘,散热焊盘必须靠 X-Ray 或超声检测;关键项目可增加热阻测试或功率循环抽检,验证散热通道是否真的有效。返修要谨慎:IGBT 模块返修需要整体取下重焊,局部加热容易损伤模块内部或造成基板翘曲,返修工艺、加热温度和次数都应单独定义,避免同一模块反复受热。端子与装配:检查功率端子焊接牢固、无裂纹;模块固定螺栓按规范扭矩和顺序锁紧,配合导热界面材料保证散热通路,装配应力不能直接压在焊点上。
油改电电机控制器的 IGBT 焊接,主线是"开孔设计对、贴装对位准、曲线单独调、空洞率达标、检测分层做"。这类器件的焊点质量,靠目检和 AOI 是看不全的,必须有无损检测和切片能力兜底。选 ODM 合作方时,建议直接问三个问题:有没有大功率模块的量产经验、空洞率控制在什么水平、X-Ray 和失效分析是否自有——答案比宣传册更能说明工艺功底。