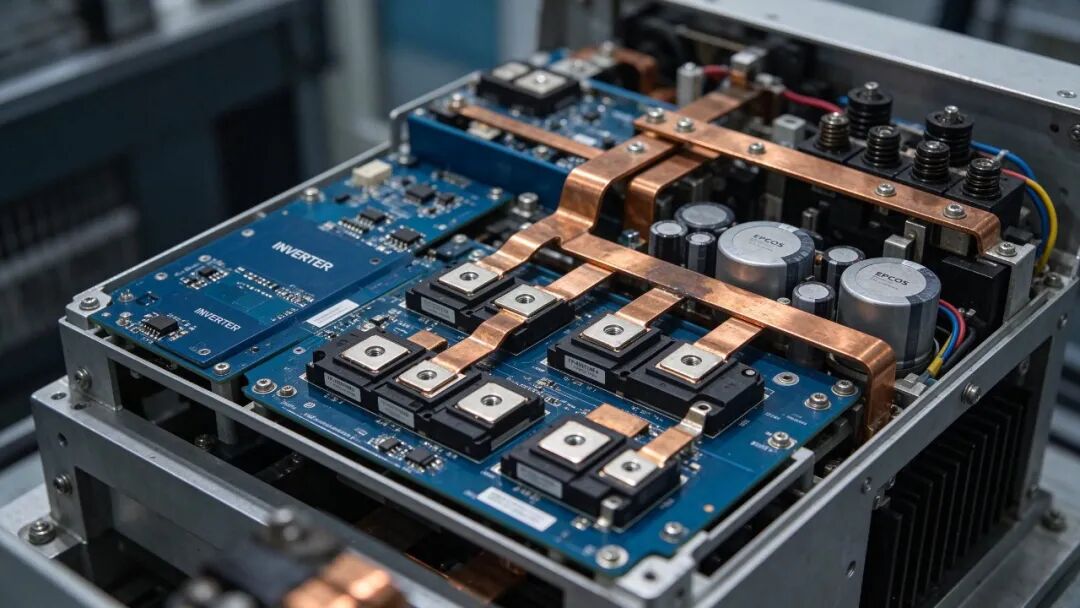
把一块 2.0mm 板厚、4oz 铜箔的功率板送进回流炉,最容易出现两种极端:功率焊盘底下焊料没熔透,旁边的 0402 电阻却被烤得发黄。这不是炉子不行,而是这块板子的热量分布,跟普通控制板根本不是一个量级。
厚基板加大铜箔,调试的核心不是"把温度调高",而是让整板热量重新达到平衡。下面按实际调试顺序说几条经验。
调试前的第一步不是开机,是看板子的热量账。
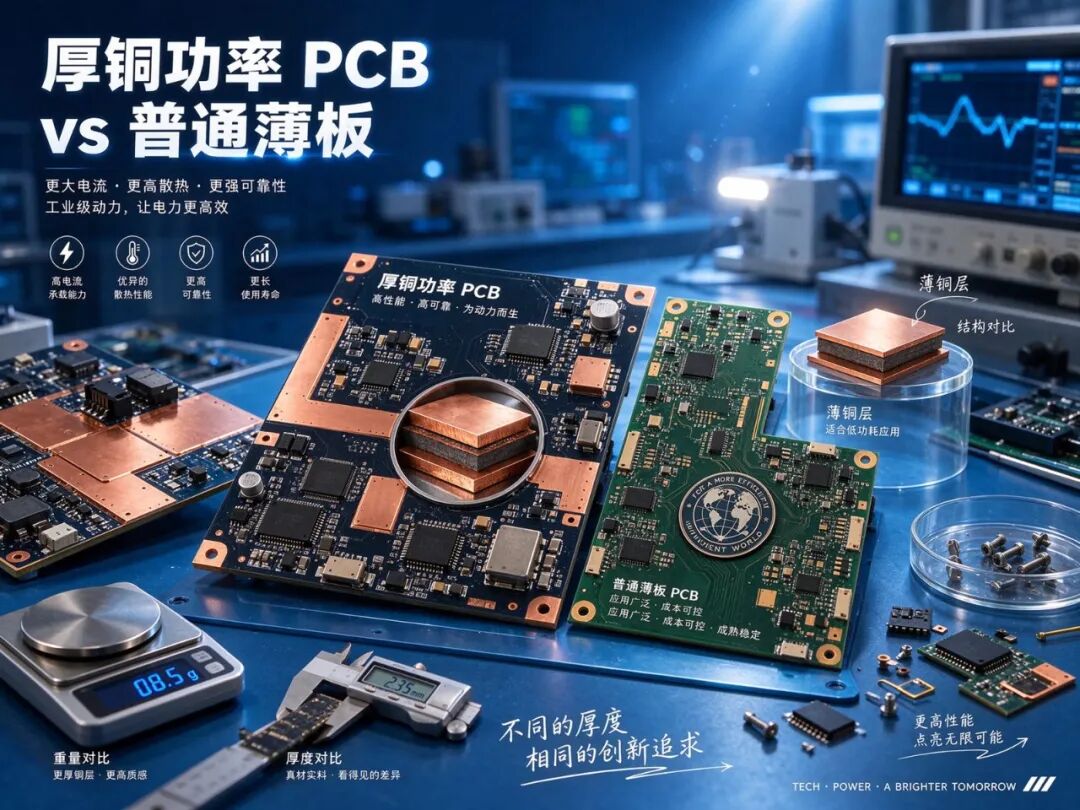
看铜面积:大铜箔既是载流路径也是散热面,铜越多,整板等效热容越大,吸热越慢。看层数与板厚:厚板层间铜多、介质厚,纵向传热路径长,焊盘下方温度往往明显低于板面。看器件组合:功率模块、大电感、母线电容这些大热容器件与细间距小元件同板共存,造就"温差极大"的先天条件。
经验上,普通控制板与厚铜功率板的实际板温差可以达到十几度,套用同一曲线必然一头过焊、一头冷焊。
厚板的调试,八成问题出在测不准。几个实操要点:
必须测焊盘,不是测板面:热电偶要用高温胶或焊点压实在焊盘或引脚上,浮空测到的是炉内气流温度,虚高十几度很正常。布点覆盖温差两极:大铜面中心、功率器件焊盘、板中心、板边小元件、远端连接器各布一根,通常 6 到 9 根起。连同载具一起测:用托盘或治具过炉的,载具吸热会让曲线整体后移;只测裸板等于自欺欺人。测两到三次取稳定值:厚板数据波动比薄板大,单次数据不能作为调参依据。
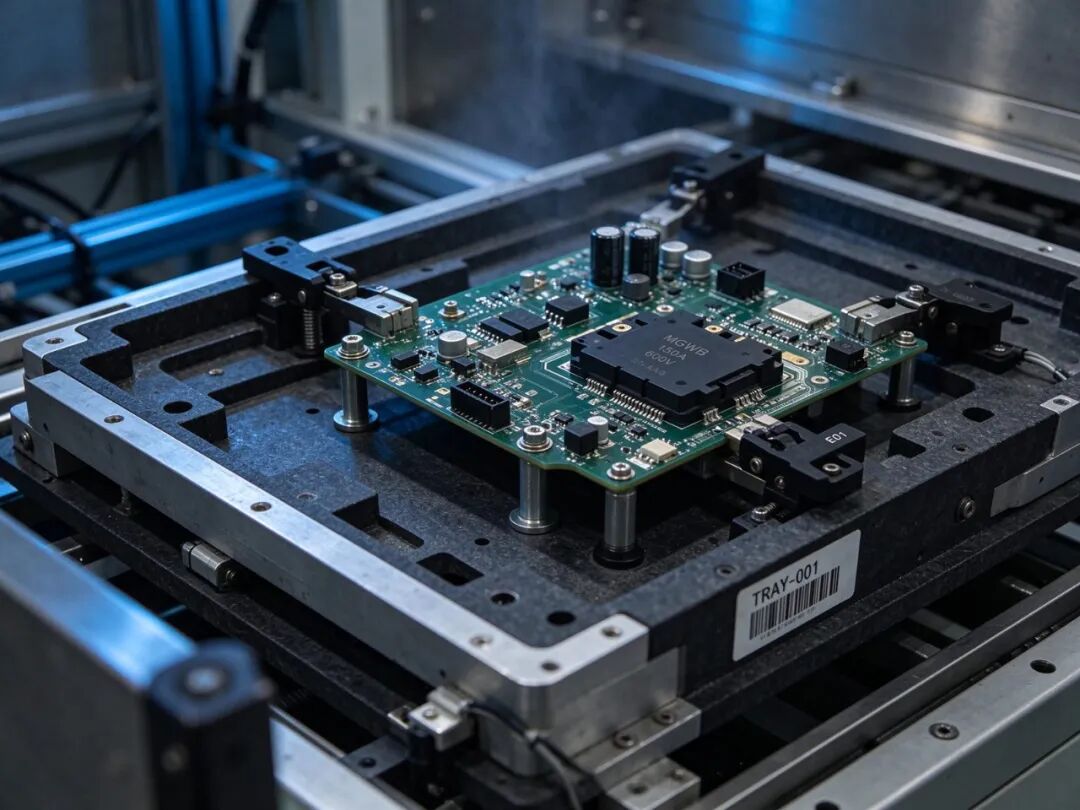
解决问题的手法是"拉长、压低、补足"。
拉长均热:把保温时间延长,让大铜面先把热量吃进去,整板温度趋同。厚板常需要比常规再多 20 到 40 秒,这一段是性价比最高的调整。压低升温斜率:降低升温速率,减少铜与板材膨胀差带来的翘曲和锡膏飞溅,也让大器件有时间跟上。补足回流能量:适当提高峰值或延长液相以上时间,保证大焊盘真正熔透;同时要盯住小元件的耐温上限,用载具遮蔽或分区风量平衡来保护。冷却放缓:厚板内应力集中,快冷容易留下残余应力和焊点微裂纹。
调整纪律依旧是:一次只改一个参数,重测曲线、跑板、切片或 X-Ray 验证,确认后再往下走。
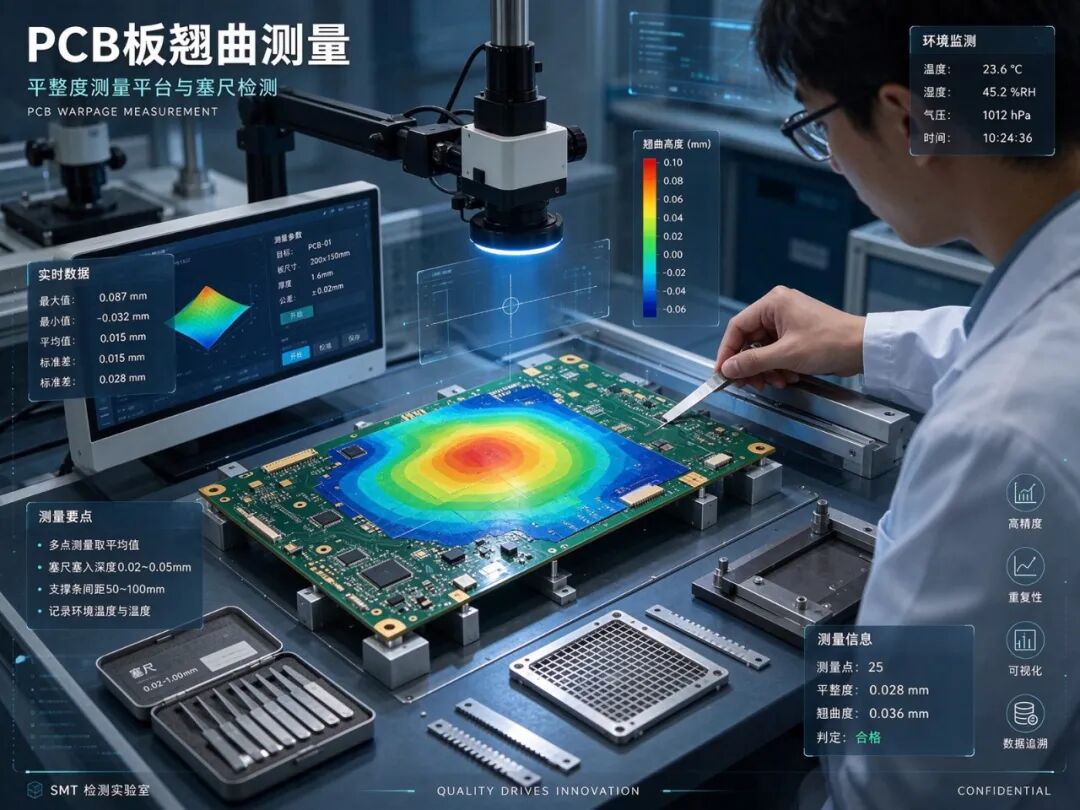
厚板良率从来不是曲线一条腿走路。
锡膏量与钢网:大焊盘吸热多,锡量偏少就是少锡、虚焊,钢网厚度与开窗比例要跟板厚铜厚匹配核定。载具与支撑:用合成石或铝合金托盘加支撑柱,抑制过炉变形;长条板注意过炉方向对受热均匀性的影响。翘曲检测:出炉后用平整度平台加塞尺测量,按标准判定,超差的做矫形或回流工艺复盘。
另外,厚板的首件确认要比普通板更严:外观、X-Ray、通电功能三项都要过,不能只看焊点外观。
厚基板、大铜箔的回流焊调试,主线是"先算热量账、测温压实焊盘、拉均热补回流、配套管住锡膏载具翘曲"。这是一套靠数据推进的调试方法,而不是试温度。找 ODM 时,看对方有没有分板厚铜厚的曲线档案、载具方案和翘曲检测记录,比看产线规模更有意义。