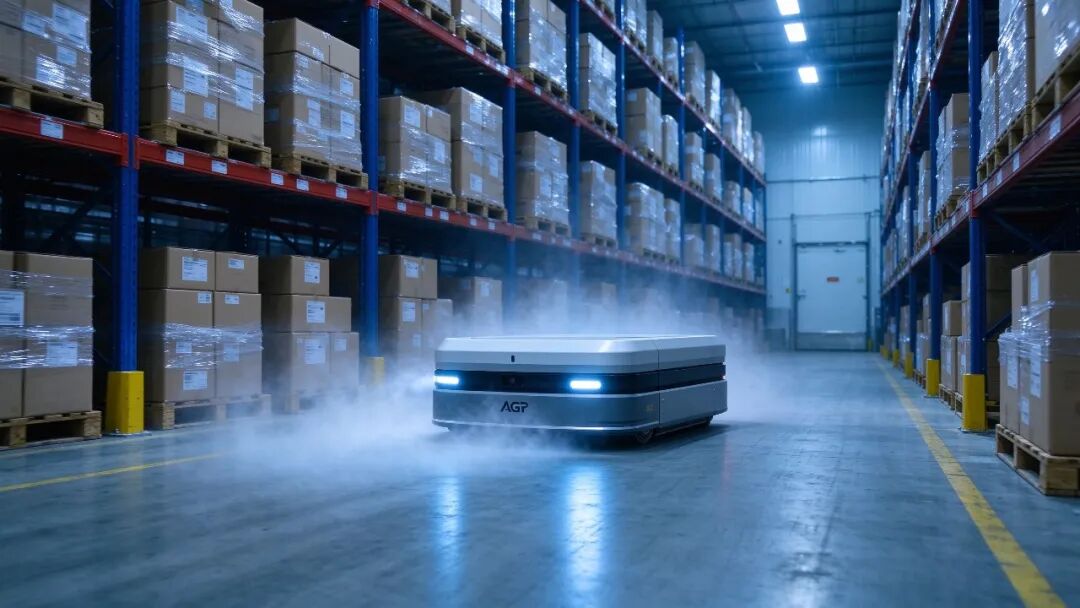
AGV 移动机器人越来越多地走进冷库、冷链仓储和户外冬季作业场景。但很多 ODM项目在常温环境下调试验证一切正常,一到零下 20 度的冷库就频繁出问题——主控板死机、传感器读数漂移、通信中断。
这些问题往往不是电路设计错误,而是元器件选型时默认了常温工况,没把低温变量考虑进去。
消费类和普通工业级元器件的标称工作温度通常是 0°C~70°C 或 -20°C~70°C。但冷库场景要求主控板在 -25°C 甚至 -40°C 下连续运行,这比常规工业温区还要低一截。
低温环境下,几类材料的物理性质会发生明显变化:电解液黏度上升导致电容性能衰减、塑料材质冷缩导致连接器接触压力下降、半导体载流子迁移率变化导致功耗和频率偏移、晶振起振变慢甚至不起振。
所以低温选型不是"挑个更贵的器件",而是要逐个品类确认:这个器件在目标温度下性能衰减多少,系统还能不能兜得住。
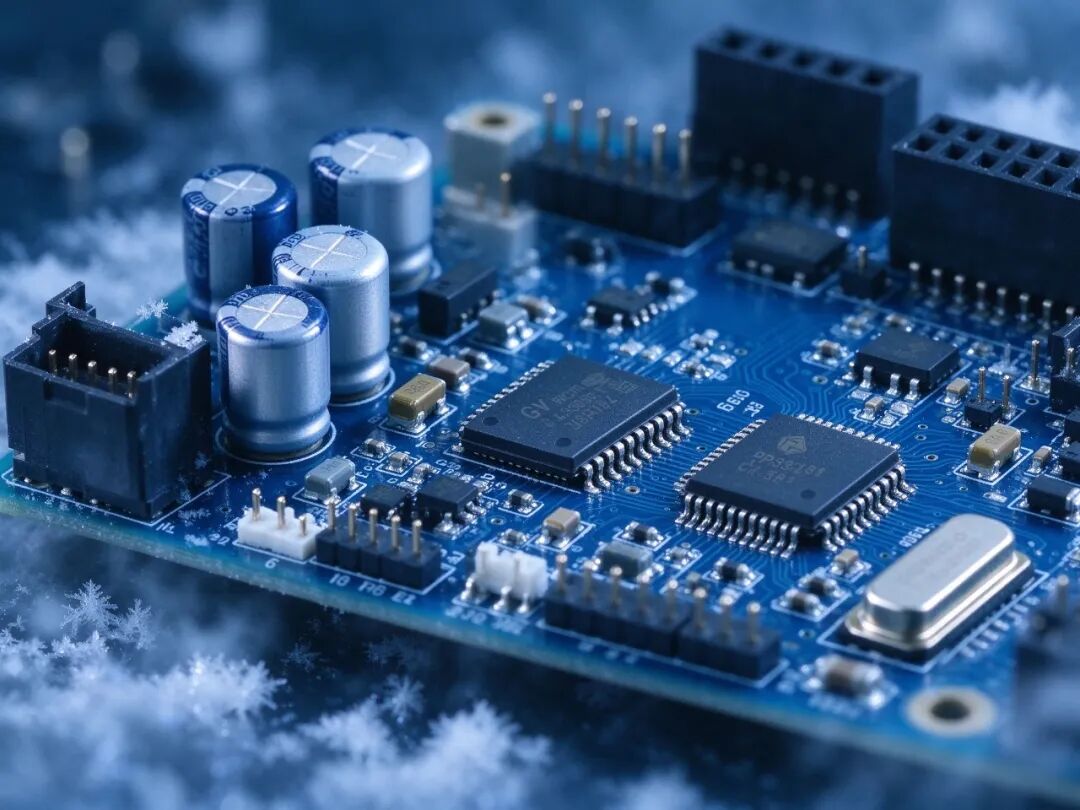
主控板上数量最多、低温下最容易出问题的就是电容。
铝电解电容是重灾区中的重灾区。低温下电解液黏度急剧上升,等效串联电阻(ESR)可以暴涨数倍,容量衰减 30%~50%。电源滤波回路如果按常温参数设计,低温下纹波会直接超标。选型建议:电源主滤波回路不要用普通商用级铝电解电容,至少选 -40°C 起的宽温型号,关键位置直接上固态电容或钽电容。
MLCC 陶瓷电容也要注意材质。X7R 在 -40°C 内容值下降约 15%,X5R 更差,Y5V 直接不能用。对容值精度敏感的回路(比如晶振负载电容、反馈分压),建议选 C0G/NP0 材质,温漂最小。
连接器在低温下的问题不是"插不进去",而是冷缩后接触压力下降。
普通商用连接器的塑料绝缘体在低温下收缩量比金属插针大,久而久之接触电阻上升,AGV 在振动工况下更容易出现瞬间断开。选型时确认连接器标称工作温度下限覆盖 -40°C,关键信号回路(电机驱动、安全回路)优先选带镀金触点的工业级连接器。
另外,热胀冷缩循环会加速焊点疲劳——特别是大块陶瓷电容和 QFN 功率器件,板子反复经历常温到低温的温度循环,焊点开裂风险比常温工况高很多。PCB 板材也要选宽温 FR-4 等级,不要用低成本的 CEM-1。
主控 MCU、电源芯片、传感器这三类,是低温下的另一组高风险器件。
第一,MCU 和处理器必须选工业级温度等级(-40°C~85°C),不能用商业级(0°C~70°C)。商业级芯片在低温下虽然不一定立即死机,但漏电流和频率特性会偏移,长期运行稳定性没有保障。
第二,电源芯片要确认低温启动曲线。很多 LDO 和 DC-DC 标称支持 -40°C,但低温下启动电流变大、转换效率下降,电池供电的 AGV 要把这个损耗算进续航预算。
第三,晶振是最容易被忽略的点。普通晶振在 -20°C 下起振时间明显变长,极端情况下甚至不起振,导致主控跑飞或通信丢包。选工业级低温晶振,启动时间要留够余量。
低温工况元器件选型的核心原则:不要只看"能不能在低温下工作",要看"在低温下性能衰减多少、系统余量够不够"。ODM 项目在方案阶段就把整机温度范围卡死,逐个器件确认温区覆盖,比打样回来再换料、再复测的成本低得多。