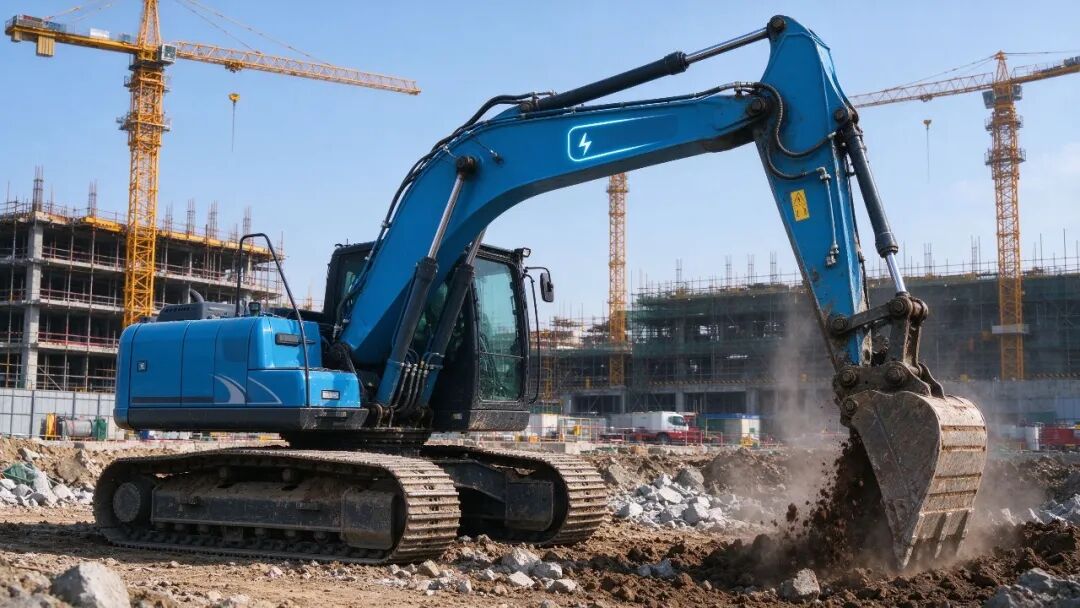
工程机械油改电是这两年的大趋势——挖掘机、装载机、叉车从柴油动力切换到电驱动。电机控制器是电驱系统的核心,但工程机械的使用环境比乘用车恶劣得多:整天在工地颠簸、冲击、振动。
很多电机控制器 PCBA 在实验室测试没问题,装到工程机械上跑三个月就出故障——焊点开裂、元件脱落、连接器松脱。抗冲击设计,是油改电 ODM 项目中不能省的环节。
乘用车的电子件振动等级一般在 5g~10g,而工程机械的随机振动等级通常在 10g~20g,再加上作业时的机械冲击——挖掘机砸斗、叉车颠簸、装载机过坎——瞬态冲击加速度可达 50g 以上。
这意味着 PCBA 上每一个元件、每一个焊点都在承受持续的疲劳载荷。小电阻电容还扛得住,但大体积元件——电解电容、电感、变压器——在持续振动下很容易出现焊点疲劳开裂。这不是设计错误,是没按工程机械的振动等级来做抗振设计。
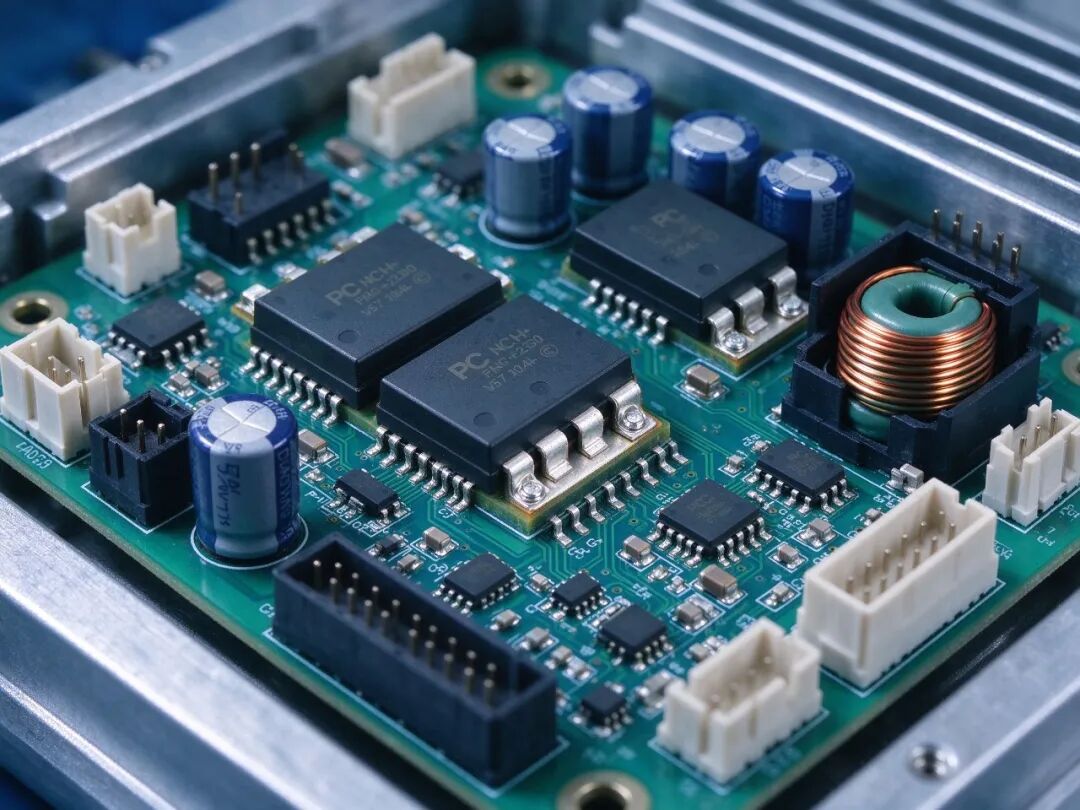
抗振设计的第一原则是"减重+加固"。选型时优先选小封装、轻重量的元件,从源头降低振动应力。但功率板上电解电容、电感这些大件躲不掉,就得靠工艺补强。
最常用的手段是底部填充胶(Underfill)。在大体积元件底部和周围点上环氧树脂胶,把元件和 PCB 板粘成一体,振动应力从焊点转移到胶层上。电解电容、功率电感、大 QFP/QFN 芯片,底部都要点胶加固。
胶的选择也有讲究:不能用太硬的胶,否则温度循环时 PCB 板和元件膨胀系数不一致,反而把焊点拉裂。选中等硬度、韧性好的环氧胶,既能抗振又能吸收热胀冷缩。
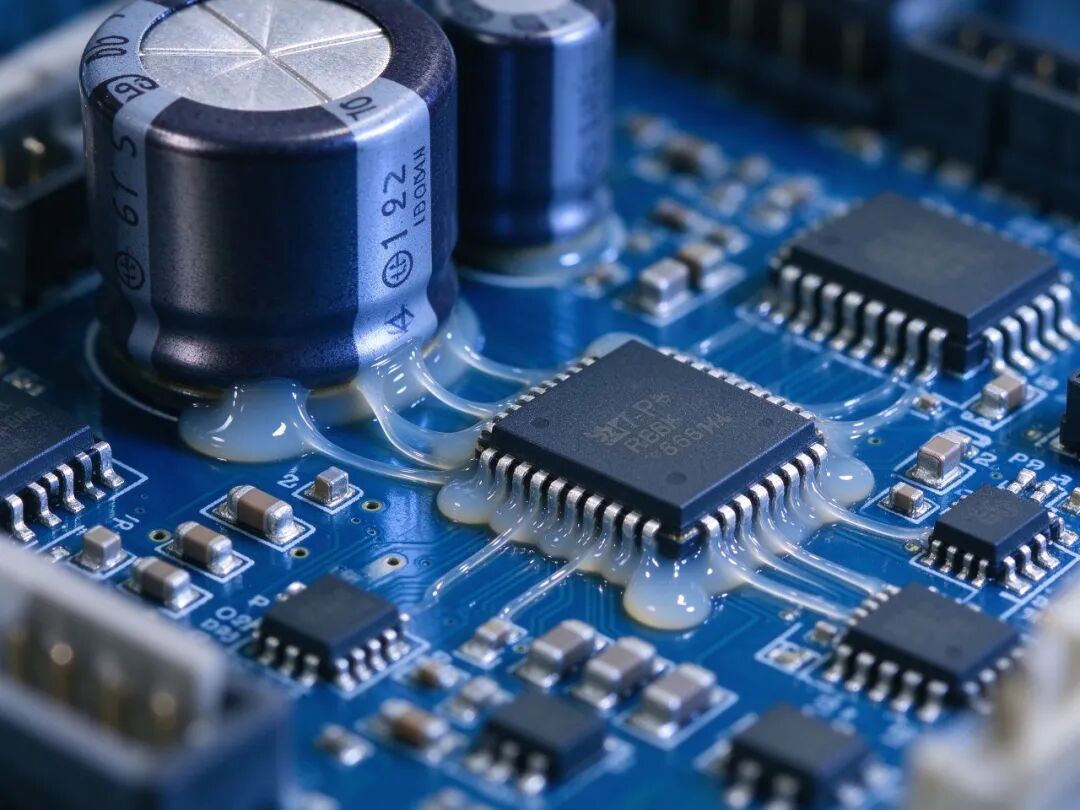
光在板上点胶还不够,整个 PCBA 的结构强度也要跟上。
PCB 板建议用 1.6mm 以上厚度,板材选高 Tg 的 FR-4(Tg≥150°C),减少板自身谐振。板子上不要留大段悬空区域,关键功率器件附近加支撑柱或者结构加强筋,把板子撑住减少振幅。
连接器是另一个重灾区。不能只靠焊pin固定,必须选带锁紧螺丝或卡扣的工业级连接器——振动环境下,光靠焊接的连接器迟早松脱。板边固定孔加金属衬套,不要让板子直接靠螺丝压在 PCB 上。
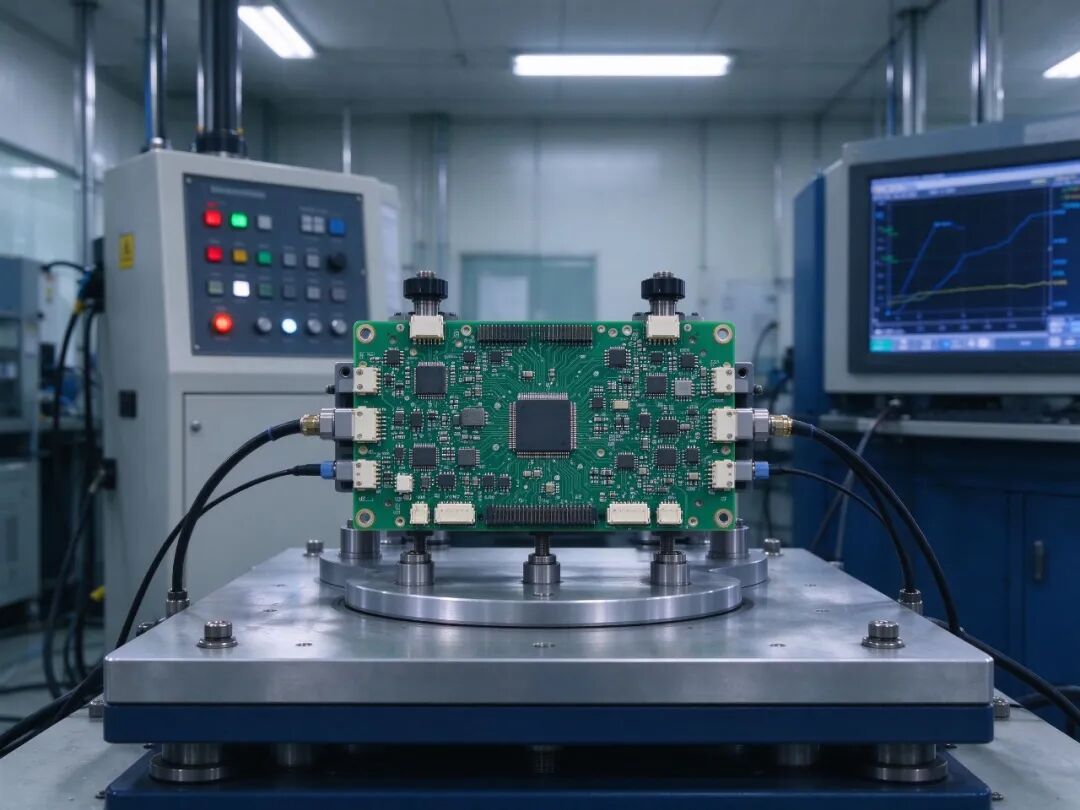
抗振设计做得再好,不上振动台验证都是纸上谈兵。
打样回来先做一轮振动测试:正弦扫频找谐振点,随机振动模拟实际工况,最后加机械冲击。测试标准参考 GB/T 2423 系列或 ISO 16750 道路车辆环境试验标准。测试后拆机检查:焊点有没有微裂纹、大元件有没有位移、连接器有没有松动。
很多 ODM 项目省掉这一步,直接装车试跑。结果三个月后工地返修,一来一回损失的时间和成本,远高于在实验室做一轮振动测试。
工程机械油改电电机控制器的抗冲击设计,核心思路是"减重、加固、验证":元件选轻的、焊点底部填胶、结构连接器锁紧、振动测试提前做。PCBA 加工前把抗振设计评审到位,比装车后在工地返修好得多。