在光伏逆变、储能变流器、伺服驱动、新能源电控等大功率设备中,厚铜功率板是核心硬件载体。区别于常规1oz薄铜PCB,厚铜板普遍采用2oz–6oz加厚铜箔,具备载流能力强、散热性能优、耐过载冲击的优势,完美适配大电流、高负载的严苛工况。
但多数厂商容易忽略:铜厚越大,焊接工艺难度越高。厚铜区域与常规薄铜区域的热容量差异极大,量产中极易出现虚焊、冷焊、浸润不良、器件温差失效等问题。很多样板测试合格,量产良率偏低,核心原因就是未针对铜厚差异化做专属焊接工艺适配。本文结合厚铜功率板量产经验,拆解铜厚差异引发的焊接难点与落地解决方案。
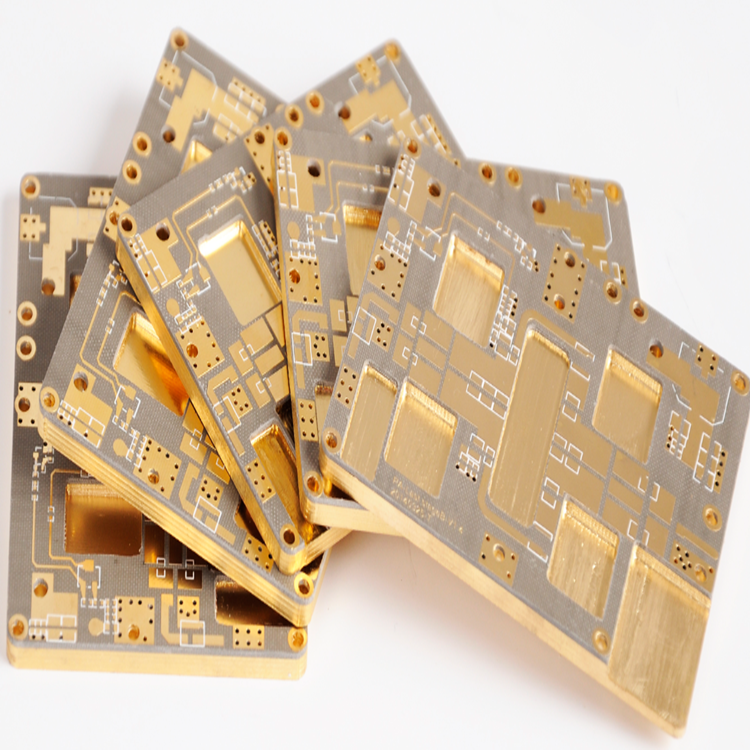
PCB铜厚直接决定板材热容量,也是焊接品质的核心影响因素。1oz常规铜箔热容量小,炉温升温均匀、散热慢,适配通用SMT回流曲线。而3oz以上厚铜板材,铜层厚实、覆铜面积大,会形成极强的“吸热效应”,如同板载散热冷排,快速抽走焊点热量。
同一块功率板上,往往同时存在厚铜功率区域与薄铜信号区域,板面热容量严重不均。焊接过程中厚铜区域升温慢、散热快,薄铜区域升温快、易过热,形成极大温差,这也是厚铜功率板焊接缺陷频发的根本诱因。
一是厚铜区域冷焊、虚焊。厚铜吸热速度远大于锡膏熔化速度,炉温不足以维持焊点恒温,导致锡膏熔融不充分,焊点无光、疏松、浸润不良,初期功能正常,长期震动负载后极易脱焊失效。
二是薄铜区域过热灼伤。为适配厚铜焊接,生产端常抬高炉温、延长恒温时间,导致板上信号区、精密器件区域过热,出现芯片烫损、阻焊变色、微器件烧毁等问题。
三是焊点空洞率超标。厚铜板面蓄热不均,锡膏内部溶剂挥发不充分,容易残留气孔,降低焊点致密性与机械强度,大电流工况下发热加剧、加速老化。
四是器件受热偏移。板面温差过大引发局部应力形变,功率器件引脚受力不均,出现微偏移、引脚裂纹,埋下长期故障隐患。
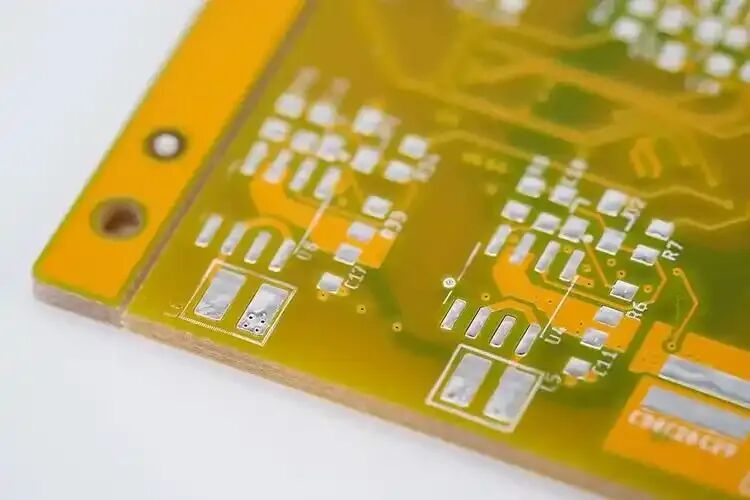
解决铜厚差异焊接问题,首先从印刷工艺优化入手。常规统一厚度钢网,无法适配厚薄铜分区焊接需求。厚铜焊盘需更多锡量保障浸润,薄铜信号区需控制锡量防止连锡桥接。
我们采用分区阶梯钢网工艺,厚铜功率焊盘区域加厚开窗、增加下锡量,保障焊点饱满致密;薄铜精密信号区域减薄开窗、精准控锡,杜绝连锡、溢锡不良。通过差异化上锡设计,从源头平衡不同铜厚区域的焊接基础条件。
通用回流曲线是厚铜板焊接翻车的主要原因。针对厚薄铜共存的功率板,我们摒弃标准参数,调试专属分段升温曲线。延长低温预热区间,缓慢释放板材应力,缩小板面温差;优化恒温时长,确保厚铜区域充分蓄热,让锡膏完全熔融浸润。
同时精准控制峰值温度与降温速率,既解决厚铜区域冷焊问题,又避免薄铜区域、精密器件高温过热,实现整板焊接温度动态平衡。
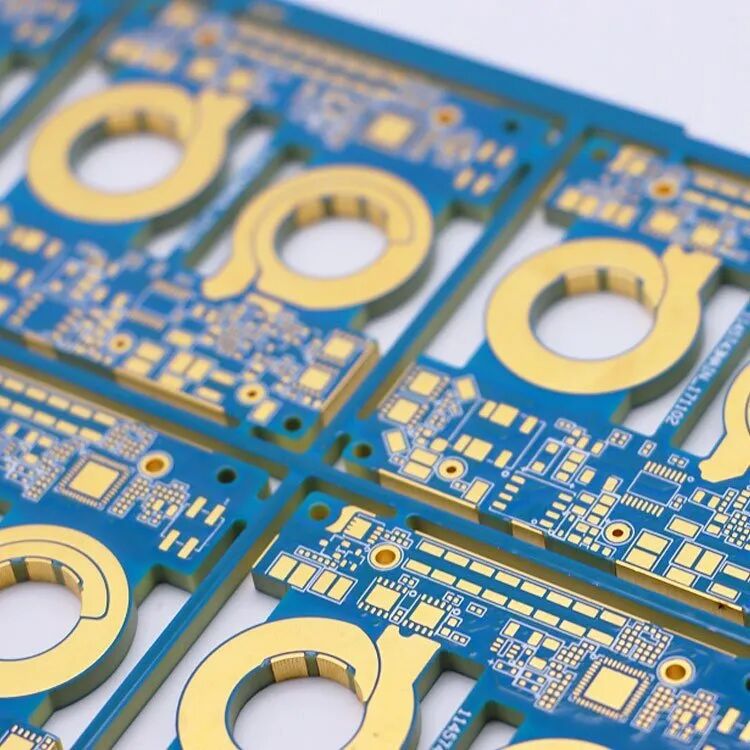
厚铜功率板量产需配套严苛的全流程管控。生产前完成DFM热评估,优化厚铜布局,避免局部热集中;生产中固化钢网参数、炉温曲线、印刷参数,杜绝人工随意微调。
成品通过SPI锡膏检测、AOI视觉筛查、X-Ray空洞检测,重点排查厚铜功率区虚焊、空洞、浸润不良等隐性缺陷,搭配通电老化测试,确保每块板子适配大功率、高冲击工况,批量品质稳定统一。
四川英特丽深耕大功率厚铜PCBA加工,针对2–6oz厚铜板建立成熟专属工艺体系,有效降低空洞率、虚焊率,为新能源、工控功率设备提供高可靠量产解决方案。
如需厚铜功率板工艺优化、批量PCBA代工,欢迎咨询对接!